





Nội dung bài viết ⌄
- 01M-Code là gì?
- 02M-Code và G-Code có sự khác biệt như thế nào?
- 03Tìm hiểu các mã lệnh M-Code trong gia công CNC
- 04Bảng mã M-Code chi tiết trong gia công tiện CNC
- 05Bảng mã M-Code chi tiết trong gia công phay CNC
- 06Hướng dẫn lập trình kết hợp M-Code và G-Code tạo ra bản CNC hoàn chỉnh
- —Thiết lập ban đầu
- —Điều khiển các chuyển động của máy CNC
- —Điều phối các công đoạn phụ trợ
- —Minh họa chương trình CNC hoàn chỉnh
- —Những lưu ý quan trọng khi kết hợp M-Code và G-Code

Trong lập trình gia công cơ khí, nếu G-Code là “người dẫn đường” định hình biên dạng sản phẩm, thì M-Code chính là “người vận hành” điều khiển các hoạt động của máy. Việc hiểu rõ bản chất M-Code là gì và cách sử dụng chúng là yêu cầu bắt buộc đối với mọi kỹ sư CNC.
Tại Thiên Phú, chúng tôi luôn áp dụng quy trình lập trình tối ưu nhất. Bài viết này sẽ cung cấp kiến thức chuyên sâu, bảng tra cứu chi tiết và hướng dẫn thực tế về các mã lệnh M-Code trong hệ điều khiển phổ biến hiện nay.
M-Code là gì?
M-Code (viết tắt của Miscellaneous Functions – Chức năng phụ trợ) là tập hợp các mã lệnh được sử dụng trong lập trình CNC để điều khiển các chức năng bật/tắt của máy.
Khác với các lệnh di chuyển, M-Code không tạo ra hình dáng sản phẩm mà chịu trách nhiệm điều khiển các bộ phận ngoại vi và trạng thái của máy công cụ.
Các chức năng điển hình của M Code fanuc bao gồm:
- Bật/tắt trục chính (Spindle).
- Bật/tắt dung dịch tưới nguội (Coolant).
- Thay dao tự động (ATC).
- Đóng/mở cửa máy hoặc mâm cặp.
- Kết thúc chương trình gia công.
Trong một dòng lệnh, M Code thường được đặt ở cuối, sau các lệnh kích thước (X, Y, Z) và lệnh tốc độ (S, F).

M-Code và G-Code có sự khác biệt như thế nào?
Rất nhiều người mới học lập trình thường nhầm lẫn giữa hai loại mã này. Dưới đây là bảng so sánh chi tiết để làm rõ sự khác biệt.
Mặc dù hoạt động song song, nhưng vai trò của chúng hoàn toàn tách biệt trong một chương trình CNC.
| Tiêu chí | G-Code (Geometric Codes) | M-Code (Miscellaneous Codes) |
|---|---|---|
| Chức năng chính | Điều khiển chuyển động của dao cụ và bàn máy. | Điều khiển các chức năng Bật/Tắt của máy. |
| Mục đích | Tạo hình dáng, kích thước sản phẩm (cắt gọt). | Hỗ trợ quá trình gia công (làm mát, quay trục). |
| Ví dụ điển hình | G00 (Chạy nhanh), G01 (Cắt thẳng), G02 (Cung tròn). | M03 (Quay trục chính), M08 (Bật nước), M05 (Dừng). |
| Thời điểm kích hoạt | Thường kích hoạt ngay khi đọc lệnh. | Có thể kích hoạt trước hoặc sau khi dao di chuyển. |
Tìm hiểu các mã lệnh M-Code trong gia công CNC
Dù bạn sử dụng hệ điều khiển Fanuc, Siemens hay Mitsubishi, có một bộ mã M-Code tiêu chuẩn mà hầu hết các máy đều tuân thủ.
Hiểu rõ các mã này giúp bạn kiểm soát máy an toàn và hiệu quả .
- M00 – Dừng chương trình (Program stop): Lệnh này làm máy dừng lại hoàn toàn. Trục chính ngừng quay, nước làm mát tắt.
- M01 – Dừng chương trình có lựa chọn chọn (Optional stop): Tương tự M00, nhưng máy chỉ dừng khi nút “Optional Stop” trên bảng điều khiển được bật sáng.
- M02 – Kết thúc chương trình (End of program): Lệnh này báo hiệu kết thúc quá trình gia công. Tuy nhiên, con trỏ chương trình sẽ đứng yên ở dòng cuối cùng, không quay lại đầu. Ngày nay ít dùng hơn M30.
- M03 – Trục chính quay thuận (Spindle on CW): Khởi động trục chính quay theo chiều kim đồng hồ (nhìn từ phía sau trục chính hướng ra dao).
- M04 – Trục chính quay ngược (Spindle on CCW): Khởi động trục chính quay ngược chiều kim đồng hồ.
- M05 – Dừng trục chính (Spindle stop): Tắt động cơ trục chính. Lệnh này thường được gọi trước khi thay dao hoặc kết thúc chương trình để đảm bảo an toàn.
- M06 – Thay dao tự động (Tool change): Lệnh này kích hoạt bộ thay dao tự động (ATC).
- M08 – Bật tưới nguội (Coolant nn): Bật bơm dung dịch làm mát (dầu cắt gọt). Việc này giúp giảm nhiệt độ vùng cắt và đẩy phôi ra khỏi chi tiết.
- M30 – Kết thúc và quay lại đầu (End & rewind): Lệnh quan trọng nhất để kết thúc. Nó dừng máy, tắt mọi chức năng và đưa con trỏ quay về dòng đầu tiên của chương trình, sẵn sàng cho chu trình gia công tiếp theo.

Bảng mã M-Code chi tiết trong gia công tiện CNC
Trong tiện CNC, phôi quay và dao đứng yên. Do đó, các mã M-Code sẽ tập trung nhiều vào việc kiểm soát mâm cặp và ụ động.
Dưới đây là bảng các mã lệnh M trong CNC thường dùng cho máy tiện hệ Fanuc.
| Mã Lệnh | Chức năng | Ghi chú |
|---|---|---|
| M03 | Trục chính quay thuận | Tiêu chuẩn. |
| M04 | Trục chính quay ngược | Dùng khi taro hoặc dao lắp ngược. |
| M05 | Dừng trục chính | |
| M08 | Bật nước làm mát | |
| M09 | Tắt nước làm mát | |
| M10 | Đóng chấu kẹp (Chuck Close) | Kẹp chặt phôi (với máy có thủy lực). |
| M11 | Mở chấu kẹp (Chuck Open) | Thả lỏng phôi. |
| M30 | Kết thúc chương trình | |
| M68 | Khóa phanh trục chính | Dùng cho máy tiện phay (Mill-turn). |
| M69 | Mở phanh trục chính |
Một số mã lệnh phụ trợ cho mã M trong tiện CNC [1]
Đây là một tóm tắt các mã lệnh và ý nghĩa của chúng trong lập trình CNC:
- Mã T: Lệnh gọi dụng cụ cắt.
- Mã S: Lệnh điều khiển trục chính.
- Mã F: Lệnh điều khiển tốc độ tiến dao.
- Mã D: Lệnh bù trừ bán kính của dụng cụ.
- Mã H: Lệnh xác định chiều dài dụng cụ.
- X, Y, Z, A, B, C: Tọa độ theo các trục không gian .
- I, J, K: Tọa độ tâm của cung tròn trong không gian.
Bảng mã M-Code chi tiết trong gia công phay CNC
Đối với máy phay, dao quay và phôi đứng yên. M-Code fanuc sẽ tập trung vào việc quản lý dao cụ và trục chính. Dưới đây là các mã lệnh cần thiết cho một kỹ sư vận hành máy phay.
Bảng mã M-Code cho máy Phay CNC:
| Mã Lệnh | Chức năng | Ghi chú |
|---|---|---|
| M03 | Trục chính quay thuận | Hầu hết dao phay ngón dùng lệnh này. |
| M06 | Thay dao tự động | Kết hợp với lệnh T (Tool). |
| M08 | Bật tưới nguội | |
| M09 | Tắt tưới nguội | |
| M19 | Định hướng trục chính (Spindle Orient) | Khóa trục chính tại 1 góc cố định (để thay dao). |
| M29 | Chế độ Taro cứng (Rigid Tapping) | Đồng bộ tốc độ trục chính và bước tiến bàn máy. |
| M30 | Kết thúc chương trình | |
| M98 | Gọi chương trình con |
Một số mã lệnh phụ trợ cho mã M trong phay CNC [2]
Dưới đây là giải thích các mã lệnh được sử dụng trong lập trình CNC, lần này được trình bày lại một cách rõ ràng:
- %: Lệnh bắt đầu chương trình.
- N: Số thứ tự của câu lệnh, dùng để đánh số các lệnh trong chương trình.
- S: Tốc độ cắt (tốc độ quay của trục chính khi gia công).
- I: Tọa độ tâm của cung tròn theo trục X trong hệ tọa độ cực.
- J: Tọa độ tâm của cung tròn theo trục Y trong hệ tọa độ cực.
- K: Tọa độ tâm của cung tròn theo trục Z trong hệ tọa độ cực.
- T: Lệnh gọi dụng cụ cắt (chuyển sang công cụ cắt mới).
- LF: Kết thúc câu lệnh, sau đó chương trình sẽ chuyển sang câu lệnh tiếp theo.
- D: Số hiệu chỉnh dao (dùng để hiệu chỉnh bán kính hoặc chiều dài của dụng cụ cắt).
- H, L, O: Các mã lệnh không xác định chính thức và có thể được sử dụng tự do trong các chương trình CNC tùy theo yêu cầu của máy hoặc hệ điều khiển.
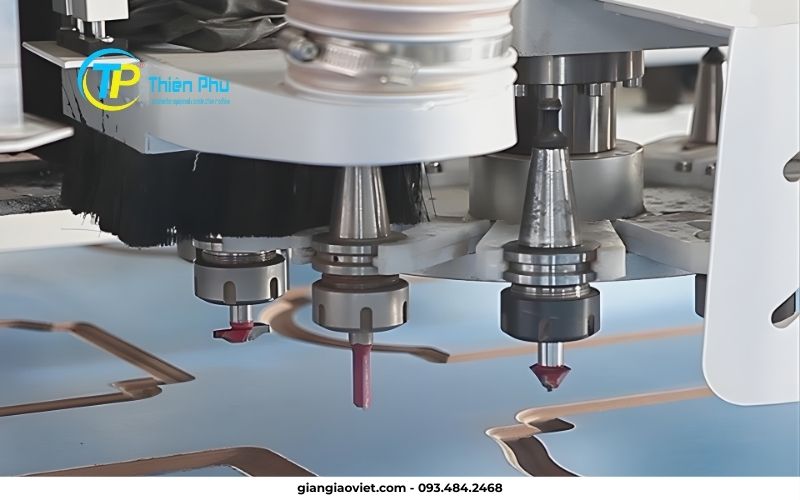
Hướng dẫn lập trình kết hợp M-Code và G-Code tạo ra bản CNC hoàn chỉnh
Để tạo ra một chương trình gia công hoàn chỉnh, bạn cần phối hợp nhịp nhàng giữa G-Code và M-Code.
Quy trình tư duy lập trình tại Thiên Phú thường tuân theo trình tự logic sau:
Thiết lập ban đầu
Trước khi máy di chuyển, cần thiết lập trạng thái an toàn.
- Chọn đơn vị đo (G21 – mm).
- Về điểm gốc máy (G28).
- M06: Gọi dao cần dùng ra vị trí làm việc.
Điều khiển các chuyển động của máy CNC
Sau khi có dao, cần kích hoạt các chế độ cắt.
- M03 S1200: Bật trục chính quay 1200 vòng/phút.
- G00/G01: Di chuyển dao đến vị trí gần phôi.
- M08: Bật nước làm mát ngay trước khi dao chạm phôi.
Điều phối các công đoạn phụ trợ
Trong quá trình cắt hoặc khi chuyển dao.
- M05: Tắt trục chính nếu cần thay dao hoặc dừng máy.
- M06: Thay dao
- M09: Tắt nước làm mát để kiểm tra bề mặt hoặc khi kết thúc.
- M30: Kết thúc chương trình và quay về điểm bắt đầu
Minh họa chương trình CNC hoàn chỉnh
Dưới đây là ví dụ một đoạn kết hợp giữa G-Code và M-Code:
O0001 (TEN CHUONG TRINH);
N10 G21 G90 G40 G49 G80; (Thiet lap an toan ban dau)
N20 T01 M06; (Goi dao so 1, Thay dao)
N30 S1500 M03; (Quay truc chinh 1500 vong/phut thuan chieu)
N40 G54 G00 X-50. Y0.; (Di chuyen nhanh den gan phoi)
N50 G43 Z10. H01 M08; (Bu tru chieu dai dao, Bat nuoc lam mat)
N60 G01 Z-2. F500; (An dao xuong sau 2mm)
N70 X100.; (Cat goc sang toa do X100)
N80 G00 Z50. M09; (Rut dao len cao, Tat nuoc)
N90 M05; (Dung truc chinh)
N100 G28 G91 Z0.; (Ve Home truc Z)
N110 M30; (Ket thuc va quay lai dau)
Những lưu ý quan trọng khi kết hợp M-Code và G-Code
Để có chương trình kết hợp đạt hiệu quả cao nhất, hãy lưu ý những điều sau:
- Thứ tự ưu tiên: Một số máy sẽ thực hiện lệnh di chuyển trước rồi mới thực hiện lệnh M (ví dụ đi hết đường G01 rồi mới M09). Cần đọc kỹ tài liệu máy.
- Không xung đột: Không dùng M03 (quay thuận) và M04 (quay ngược) trong cùng một dòng lệnh.
- An toàn: Luôn dùng M05 (dừng trục) và M09 (tắt nước) trước khi dùng M30 (kết thúc).
M-Code là mảnh ghép không thể thiếu để vận hành một cỗ máy CNC hoàn chỉnh. Việc am hiểu và sử dụng thành thạo các mã lệnh M00, M03, M06, M30… không chỉ giúp quá trình gia công diễn ra trơn tru mà còn bảo vệ tuổi thọ của máy móc và an toàn cho người vận hành.
Hi vọng qua bài viết này, bạn đã nắm vững M-Code là gì và cách ứng dụng chúng trong thực tế. Tại Thiên Phú, chúng tôi sở hữu đội ngũ kỹ sư lập trình dày dạn kinh nghiệm, cam kết mang đến những sản phẩm gia công chính xác và tối ưu nhất.
Nếu bạn đang tìm kiếm đối tác gia công CNC uy tín, hãy liên hệ ngay với chúng tôi để được tư vấn giải pháp tốt nhất.
Thông tin liên hệ:
- CÔNG TY CỔ PHẦN CƠ KHÍ XÂY DỰNG THIÊN PHÚ
- Địa chỉ: 186 Dương Công Khi, Tân Hiệp, Hóc Môn, TPHCM.
- Hotline: 0934.842.468
- Website: https://giangiaoviet.com/
Nguồn tham khảo:
[1], [2] (M-Code Là Gì? Các Mã Lệnh M-Code Trong Gia Công CNC, n.d.)
Cần tư vấn kỹ thuật cho công trình?
Trao đổi trực tiếp với Thiên Phú về giàn giáo, thiết bị xây dựng, nâng hạ, vật tư hoặc phương án thi công phù hợp.

Phan Thiện
Nội dung thuộc hệ thống kiến thức Thiên Phú, tập trung vào kinh nghiệm thực tế, vật tư – thiết bị công trình và các vấn đề kỹ thuật trong thi công.


